Beim Stichwort Kunststoff 3D Druck denken viele zuerst an Filamentdrucker oder klassische Stereolithografie. Sobald Bauteile jedoch in den Mikrometerbereich vordringen – etwa Mikrofluidik-Kanäle, Steckverbinder, Düsen oder Komponenten für Medizinprodukte –, wird die Materialfrage ebenso entscheidend wie die Auflösung. Ein Bauteil mit perfekter Geometrie nützt wenig, wenn es beim Löten verformt, bei der Sterilisation versprödet oder die Brandschutzanforderungen verfehlt. Dieser Beitrag gibt einen Überblick, welche Hochleistungskunststoffe das PµSL-Verfahren von Boston Micro Fabrication (BMF) heute verarbeitet und wofür sie sich eignen.
So funktioniert Mikro-3D-Druck mit Photopolymeren
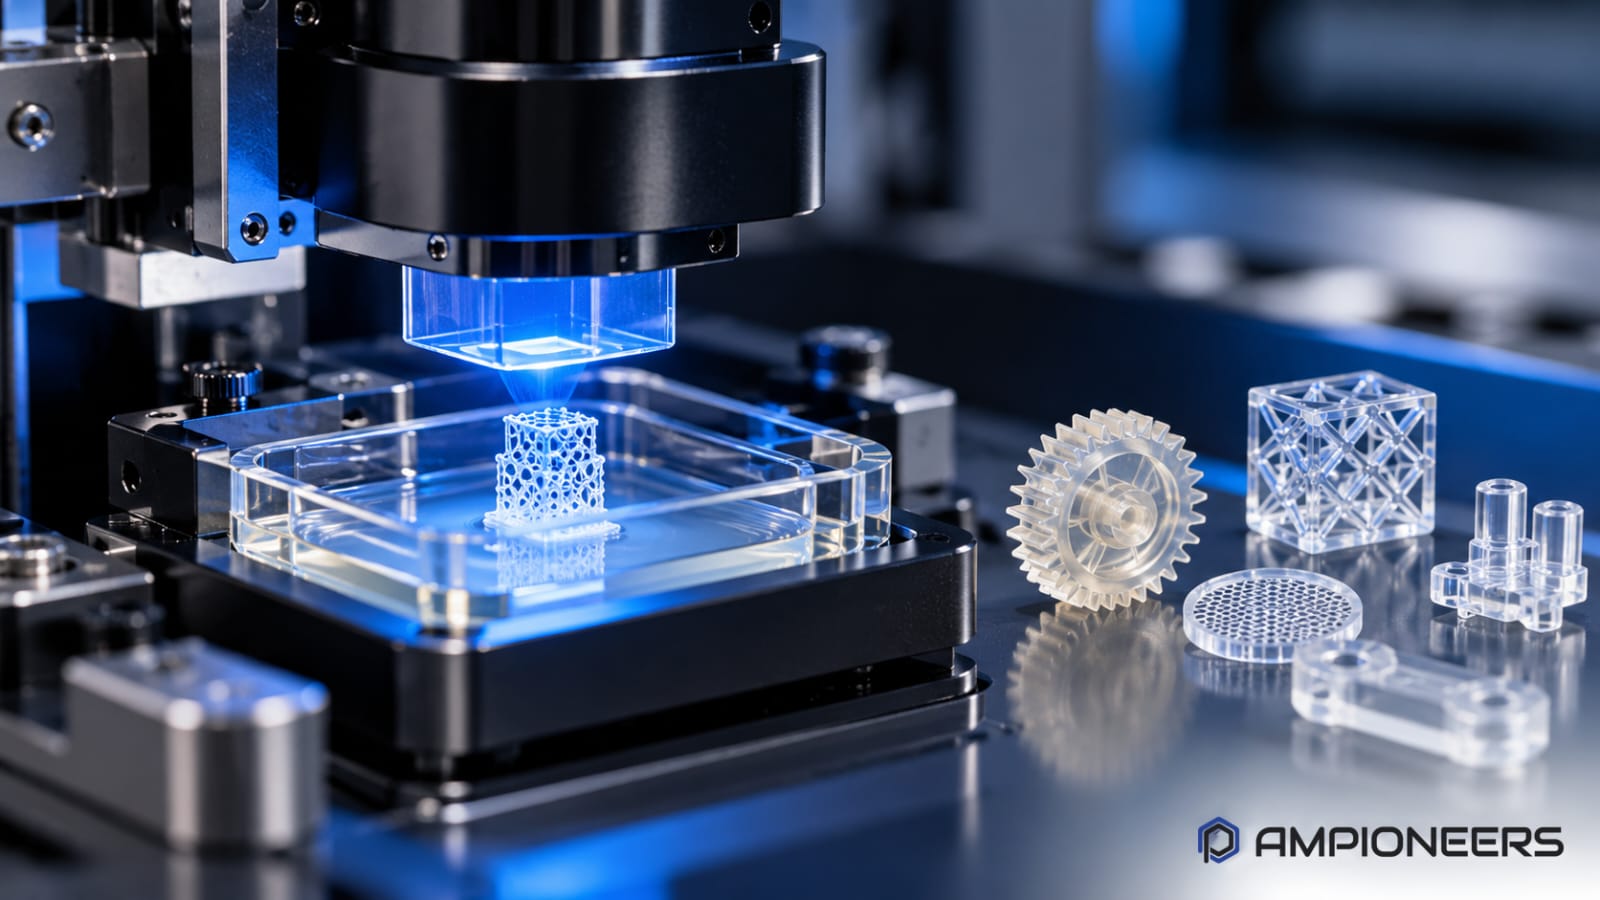
Beim Mikro 3D Druck nach dem PµSL-Verfahren (Projektions-Mikro-Stereolithografie) wird ein flüssiges Photopolymer Schicht für Schicht mit UV-Licht ausgehärtet. Im Unterschied zum DLP-Verfahren ermöglicht die spezielle Optik eine deutlich höhere Auflösung. Größere Bauteile entstehen, indem die Bauplattform in der XY-Ebene verfahren wird und jede Schicht aus mehreren Belichtungen zusammengesetzt wird. Die gedruckten Teile weisen nahezu isotrope Materialeigenschaften auf. Nach dem Druck werden sie gewaschen, mit UV-Licht nachgehärtet und von Stützstrukturen befreit.
Für die Materialauswahl ist ein technisches Detail besonders wichtig: Die microArch-Systeme können Harze mit Viskositäten von bis zu 20.000 cP verarbeiten. Damit lassen sich Werkstoffe mit höherem Molekulargewicht drucken, die zu festeren und belastbareren Funktionsbauteilen führen als niedrigviskose Standardharze.
Das Materialportfolio im Überblick
BMF entwickelt eigene Harze speziell für die microArch-Plattform. Die wichtigsten im Überblick:
- HTL: Hochleistungswerkstoff mit hoher Festigkeit und Steifigkeit, temperaturbeständig bis 114 °C – ein solider Allrounder für funktionale Prototypen.
- HT 200: Hochtemperaturmaterial für Einsatztemperaturen bis rund 200 °C, laut BMF lötfähig und damit interessant für Steckverbinder und elektronische Komponenten.
- HTF: Wärmebeständig und zugleich zäh, mit einer Formbeständigkeitstemperatur von rund 152 °C, einer Zugfestigkeit von etwa 96 MPa und biokompatiblen Eigenschaften.
- BIO: Biokompatibles Harz für nicht-implantierbare medizinische Anwendungen. Es ist sterilisierbar und hat zahlreiche ISO-Biokompatibilitätsprüfungen bestanden.
- TOUGH und ST1400: TOUGH ist ein steifer, robuster Werkstoff für Endbauteile; ST1400 bietet hohe Zähigkeit und Dehnung, etwa für Schnappverbindungen.
- FR: Flammhemmendes Material mit hoher Formbeständigkeitstemperatur und einer Einstufung nach UL94 V-0 bei 2,0 mm Wandstärke.
Darüber hinaus verfolgt BMF ein offenes Materialkonzept: Von BMF geprüfte Drittmaterialien erweitern das Spektrum. Dazu zählen etwa das halogenfreie, flammhemmende LOCTITE 3D 3955 mit UL94-V-0-Einstufung oder ein keramikgefülltes Harz mit einer Steifigkeit von rund 10 GPa und einer Formbeständigkeitstemperatur von über 280 °C. Für besonders anspruchsvolle Anwendungen stehen zudem Keramikwerkstoffe wie Aluminiumoxid zur Verfügung.
In der Praxis ergeben sich daraus typische Zuordnungen: Für Mikrofluidik-Chips und Komponenten von Medizinprodukten ohne Implantatkontakt kommen vor allem biokompatible Harze wie BIO oder HTF infrage. Für Steckverbinder und Elektronikbauteile, die gelötet werden oder Brandschutzanforderungen erfüllen müssen, bieten sich HT 200 und FR an. Für funktionale Prototypen mit mechanischer Belastung – etwa Clips, Rastverbindungen oder kleine Zahnräder – sind TOUGH und ST1400 eine gute Wahl. Die Übersicht zeigt: Mikro-3D-Druck ist längst nicht mehr auf Anschauungsmodelle beschränkt, sondern liefert Funktionsbauteile aus Werkstoffen, die gezielt auf die Anwendung abgestimmt sind.
Neue Systeme machen Kunststoff-Mikroteile wirtschaftlicher
Auch auf der Maschinenseite hat sich viel getan. Im Frühjahr 2026 hat BMF die kompakte microArch-S150-Serie vorgestellt: 25 µm optische Auflösung, ±3 µm Positioniergenauigkeit und Schichtdicken zwischen 10 und 100 µm. Die Variante S150 Ultra soll bis zu neunmal schneller drucken als die Basisversion und richtet sich an Prototyping, iteratives Design und Kleinserien von Teilen wie Mikronadeln, Kanälen, Düsen und Chips. Ein beheizbarer Harztank erleichtert die Verarbeitung viskoser Funktionsmaterialien, eine HEPA13-Filterung mit UV-Entkeimung sorgt für stabile Druckbedingungen.
AM Pioneers hat zudem den microArch S350 neu ins Portfolio aufgenommen – eine 25-µm-Plattform, die mit dem BMF-Materialportfolio kompatibel ist und sich für größere Stückzahlen im Mikrobereich eignet.
Worauf es bei der Materialauswahl ankommt
Die richtige Materialwahl beginnt mit der späteren Einsatzumgebung, nicht mit dem Drucker. Bewährt hat sich ein dreistufiges Vorgehen: Zunächst die Mindestanforderungen definieren – Temperatur, Medienbeständigkeit, Biokompatibilität, Brandschutz, Zähigkeit. Anschließend die Kandidaten anhand der Datenblätter mit dem geplanten Serienwerkstoff vergleichen. Und schließlich Testteile der eigenen Geometrie drucken und unter realen Bedingungen prüfen. Wichtig ist dabei, die Grenzen der Werkstoffe zu kennen: Biokompatible Harze wie BIO sind ausdrücklich für nicht-implantierbare Anwendungen vorgesehen.
Sprechen Sie mit AM Pioneers
Sie suchen den passenden Werkstoff für Ihr Mikrobauteil oder möchten verschiedene Materialien an Ihrer eigenen Geometrie testen? AM Pioneers fertigt Testteile auf BMF-Systemen, berät Sie zur Materialauswahl und unterstützt Sie bei der Entscheidung für das richtige microArch-System. Sprechen Sie uns an.